

Formación de la fuerza de anclaje del perno de resina: espesor del anillo de resina, calidad de mezclado y unión interfacial
Dayang Yang
AutorCon más de 15 años de experiencia en la producción y venta de productos de anclaje geotécnico y sostenimiento minero, operamos nuestra propia planta de fabricación de pernos de roca y accesorios con una capacidad de producción a gran escala estable. Somos especialistas en pernos de roca, cartuchos de resina, cables de anclaje, placas de apoyo y productos de anclaje geotécnico personalizados para sostenimiento minero y soluciones de anclaje geotécnico.
Un perno de anclaje de resina a menudo se evalúa como si el anclaje fuera un único número impreso en un cartucho de resina. En servicio, el anclaje es una ruta de carga. El perno debe sujetar la resina, la resina debe permanecer continua y sana, la resina debe sujetar la pared del barreno y la roca debe aceptar la carga. Una debilidad en cualquier punto de esa cadena cambia el resultado, incluso cuando cada componente cumple con su propia especificación.
Por eso, tres suposiciones comunes merecen ser examinadas:
- Si la barra tiene alta resistencia a la tracción, el anclaje instalado tiene alta capacidad.
- Si el cartucho llena el orificio, el anillo es correcto.
- Si el perno se giró durante la instalación, la resina se mezcló correctamente.
Cada suposición contiene parte de la verdad. Ninguna es suficiente por sí sola.
Este artículo trata sobre cartuchos de resina de poliéster de dos componentes utilizados con pernos de roca perforados previamente en minería y túneles. No cubre resinas de inyección bombeables, lechadas cementosas ni anclajes químicos generales. Los principios a continuación se aplican más allá de esos límites solo después de que el producto y el método de instalación hayan sido verificados.
La fuerza de anclaje es una propiedad del sistema
El primer paso es separar cuatro cantidades que a menudo se tratan como intercambiables.
| Cantidad | Qué describe | Qué no establece |
|---|---|---|
| Resistencia a la tracción de la barra | El esfuerzo axial que la barra de acero puede soportar | Si el anclaje instalado puede transferir esa carga a la roca |
| Resistencia del material de resina | El comportamiento de una muestra de resina curada bajo una prueba definida | Si la resina llenó, se mezcló y se adhirió en el barreno |
| Resistencia de adherencia | Transferencia de corte por unidad de longitud adherida para una disposición de prueba particular | La capacidad de cada combinación de perno, orificio y roca |
| Capacidad de anclaje | La carga que un sistema instalado específico puede soportar antes de que falle un componente o interfaz limitante | Una clasificación universal de producto |
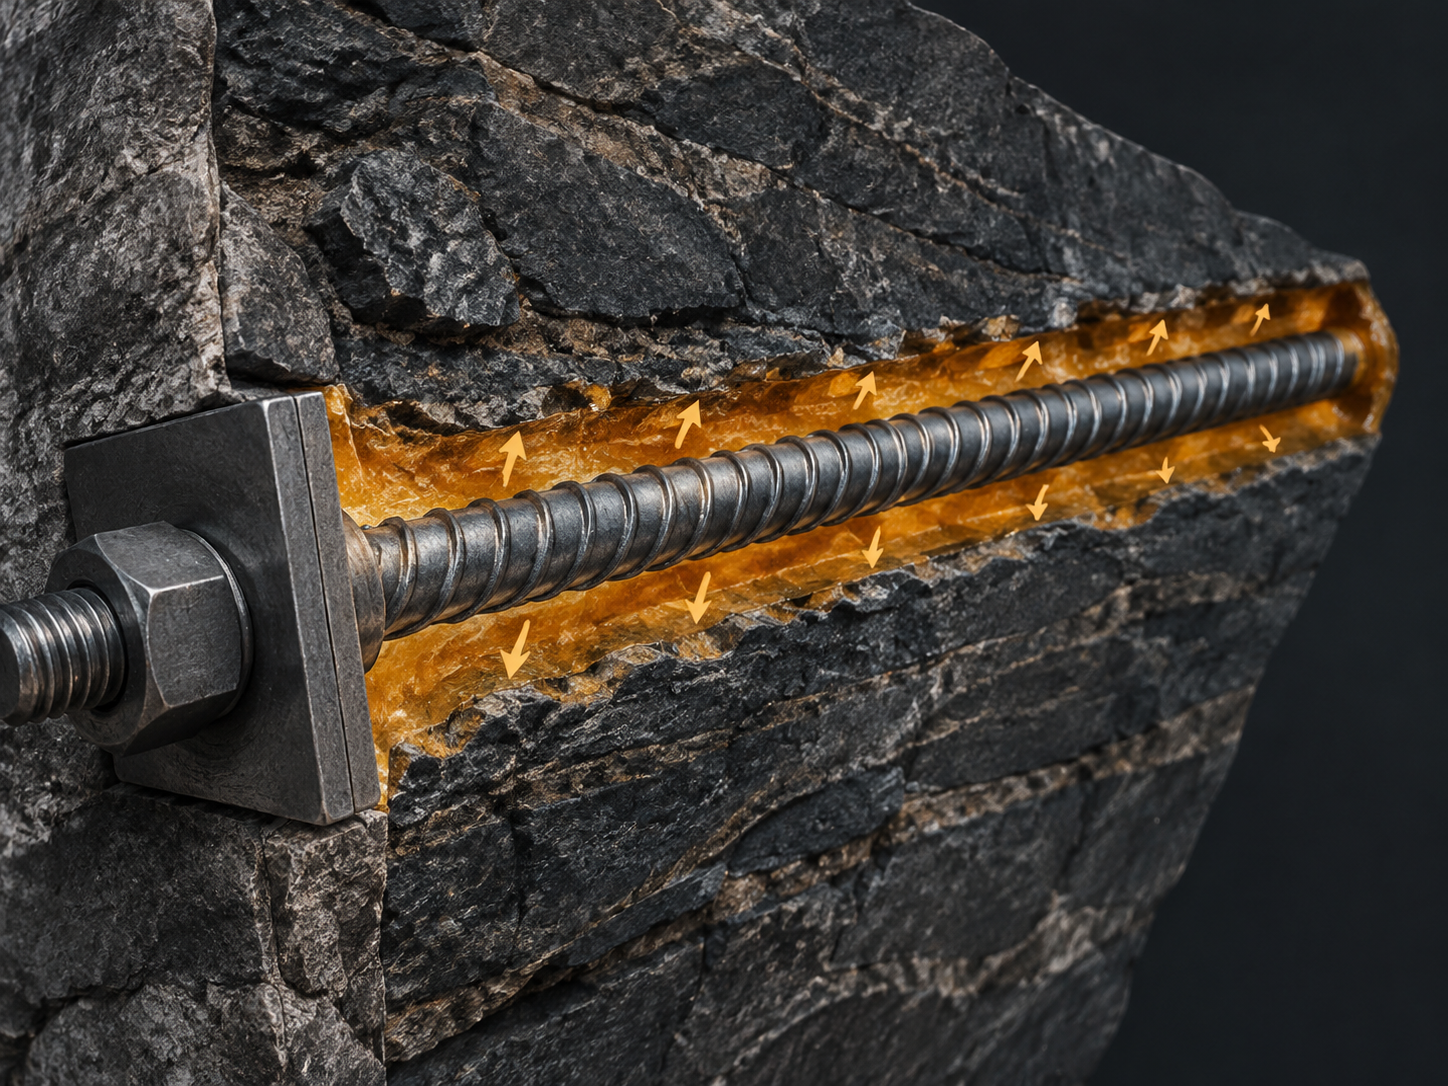
La fuerza de anclaje se genera a través de una cadena: barra, interfaz barra-resina, anillo de resina, interfaz resina-roca y roca circundante. La carga se transfiere por corte a lo largo de la longitud adherida. El esfuerzo cortante no es uniforme desde la boca hasta la punta. El extremo cargado soporta una parte desproporcionada, y a medida que avanza la desadherencia, la zona de transferencia se mueve. Esta es una razón por la cual una longitud adherida más larga no produce automáticamente un aumento proporcional en la capacidad.
La consecuencia práctica es simple: el anclaje instalado está limitado por su eslabón más débil, no por el componente más fuerte del catálogo. Una barra de alta resistencia no puede compensar una encapsulación incompleta. Una alta resistencia de adherencia no puede compensar una masa rocosa que no puede aceptar la carga. Una resina con excelente resistencia de laboratorio no puede compensar un proceso de mezclado que deja parte del cartucho sin mezclar.
El espesor del anillo de resina es geometría antes que volumen
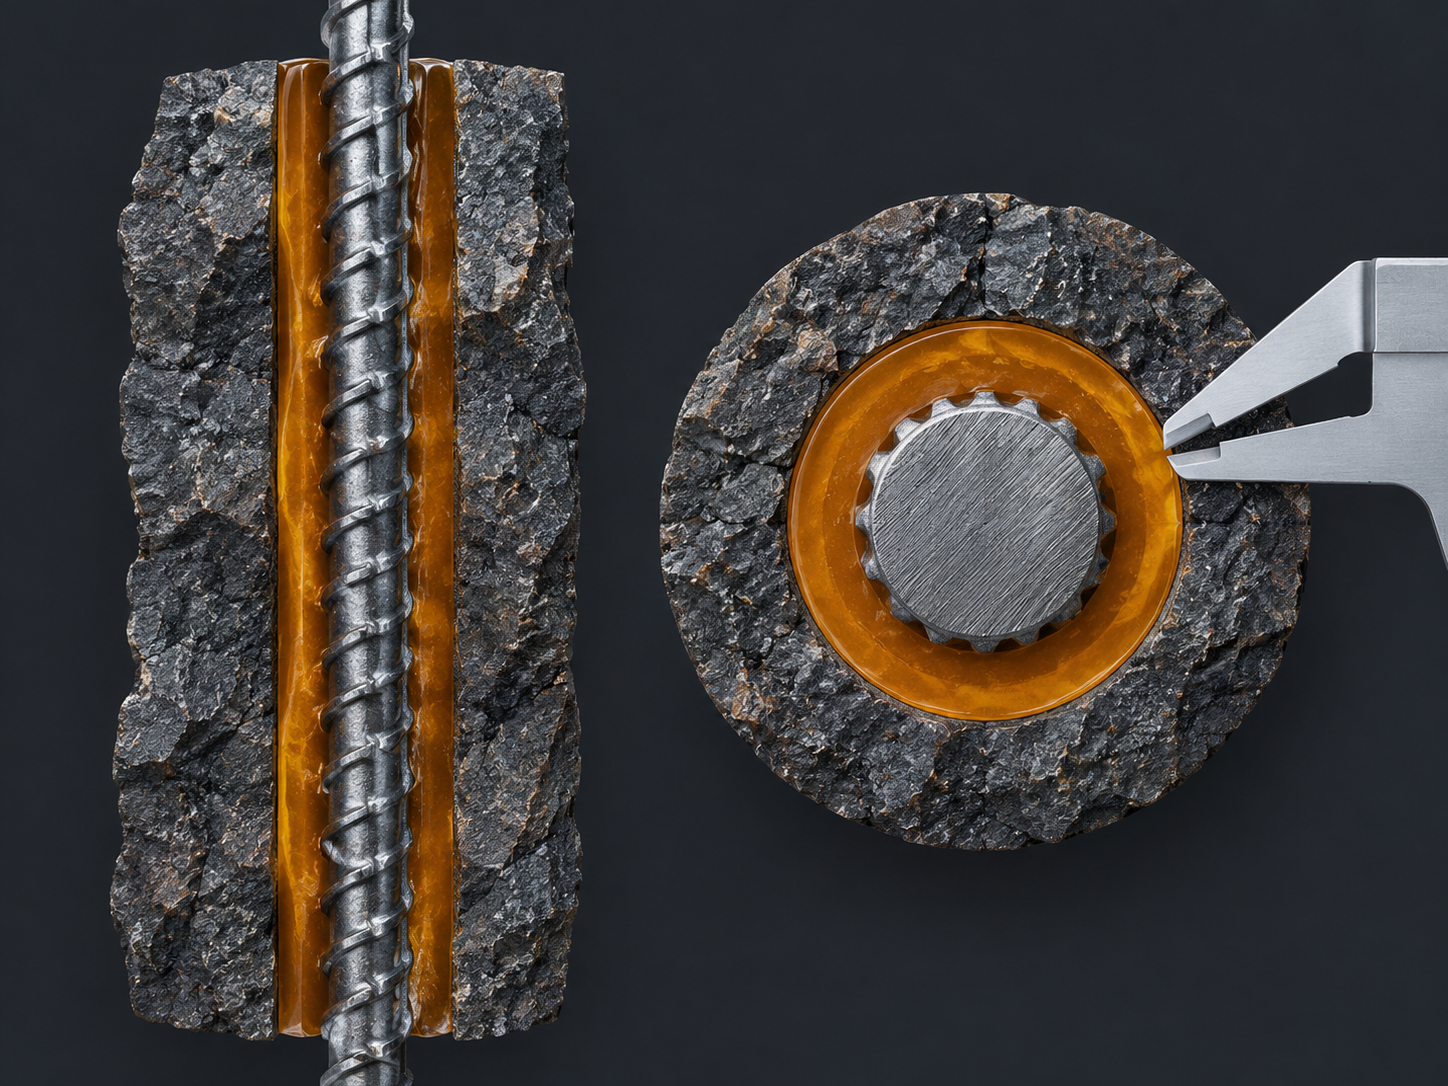
El anillo de resina es el espacio entre el perno y la pared del barreno que la resina mezclada debe llenar. Su espesor radial es:
t = (D_orificio - D_barra) / 2
donde D_orificio es el diámetro real del barreno y D_barra es el diámetro real de la barra en la sección adherida.
La distinción entre espesor radial y holgura diametral importa. Un orificio de 32 mm con una barra de 25 mm tiene una diferencia de 7 mm en diámetro, pero un anillo radial nominal de 3,5 mm. Si un documento cita un anillo de 7 mm y otro cita 3,5 mm para el mismo par, pueden estar describiendo dimensiones diferentes. Pregunte qué definición se está utilizando antes de comparar números.
El cartucho no es el anillo
Un cartucho de resina tiene su propio diámetro, longitud y construcción de película. Debe encajar en el barreno, ser perforado y triturado por el perno, y liberar resina y catalizador en el espacio anular. El diámetro del cartucho, por lo tanto, afecta la inserción, el mezclado y el llenado, pero no es lo mismo que el anillo de resina final.
El volumen anular se puede aproximar como:
V = (pi / 4) x (D_orificio^2 - D_barra^2) x L_b
donde L_b es la longitud adherida. En la práctica, el volumen de resina requerido también debe permitir irregularidades del barreno, vacíos, fracturas y pérdida de resina. La tabla de llenado de un fabricante incluye un margen del 15% para irregularidades del barreno, pero ese margen es específico de su tabla y gama de productos. No es un factor universal.
Por eso, un cartucho debe seleccionarse de una combinación documentada de barra-orificio-cartucho, no solo del diámetro del cartucho. Un cartucho largo no crea necesariamente una longitud adherida larga, y un cartucho grande no produce automáticamente un mejor anillo.
El tamaño nominal del orificio no es el tamaño real del orificio
El tamaño de la broca es un punto de partida, no una medición del orificio terminado. El desgaste de la broca, la sobre-rotura, el refrentado, la roca blanda o fracturada, el cierre del orificio y la técnica de perforación pueden cambiar el diámetro real. Un cálculo concéntrico basado en un tamaño nominal de broca puede, por lo tanto, sobreestimar o subestimar el anillo real.
El mismo problema se aplica a la barra. El diámetro nominal puede no describir el perfil en la sección adherida, especialmente donde hay nervaduras, roscas o tratamiento superficial. El anillo es una condición local a lo largo del perno, no un cilindro perfecto único.
La excentricidad añade otra variable. Si la barra se apoya contra un lado del orificio, el anillo local es más pequeño en ese lado y más grande en el otro. El espesor radial promedio puede parecer aceptable mientras la distribución de la resina no es uniforme. En un orificio fracturado, la resina también puede escapar hacia vacíos, dejando partes de la longitud adherida prevista sin encapsulación continua.
Por qué difieren los rangos óptimos publicados
No hay un único espesor de anillo que se pueda aplicar a cada sistema de resina, barra, roca y perforación.
Una guía sudafricana de pernos de techo informa que, en una serie de pruebas, las mayores resistencias de adherencia se obtuvieron con un anillo entre aproximadamente 2,5 mm y 3,8 mm, mientras que un anillo por debajo de 2 mm parecía reducir la resistencia de adherencia. El mismo documento señala que esos anillos se calcularon a partir de diámetros medidos de orificio y perno, no del tamaño de la broca. Otros programas de prueba y orientación práctica han informado rangos preferidos diferentes, incluido un rango práctico más amplio de aproximadamente 4 a 6 mm en algunos trabajos asociados con la investigación de Hagan.
Esos números no son especificaciones universales en competencia. Reflejan diferentes métodos de prueba, perfiles de barra, sistemas de resina y condiciones de roca. La conclusión útil no es "elija 3 mm" o "elija 5 mm". Es:
- El anillo debe diseñarse junto con la barra y el cartucho.
- El diámetro real del orificio debe medirse o controlarse, no asumirse a partir de la broca.
- La combinación seleccionada debe estar respaldada por datos del producto y, cuando las condiciones sean inusuales, verificación específica del sitio.
Un anillo demasiado pequeño puede aumentar la resistencia a la inserción, impedir una mezcla completa o dificultar una encapsulación completa. Un anillo demasiado grande aumenta el volumen que debe llenarse y la oportunidad de vacíos, excentricidad o encapsulación incompleta. Ambas direcciones merecen atención. Un anillo más grande no es automáticamente un anillo más seguro.
La calidad de la mezcla es una ventana de proceso, no un giro más largo
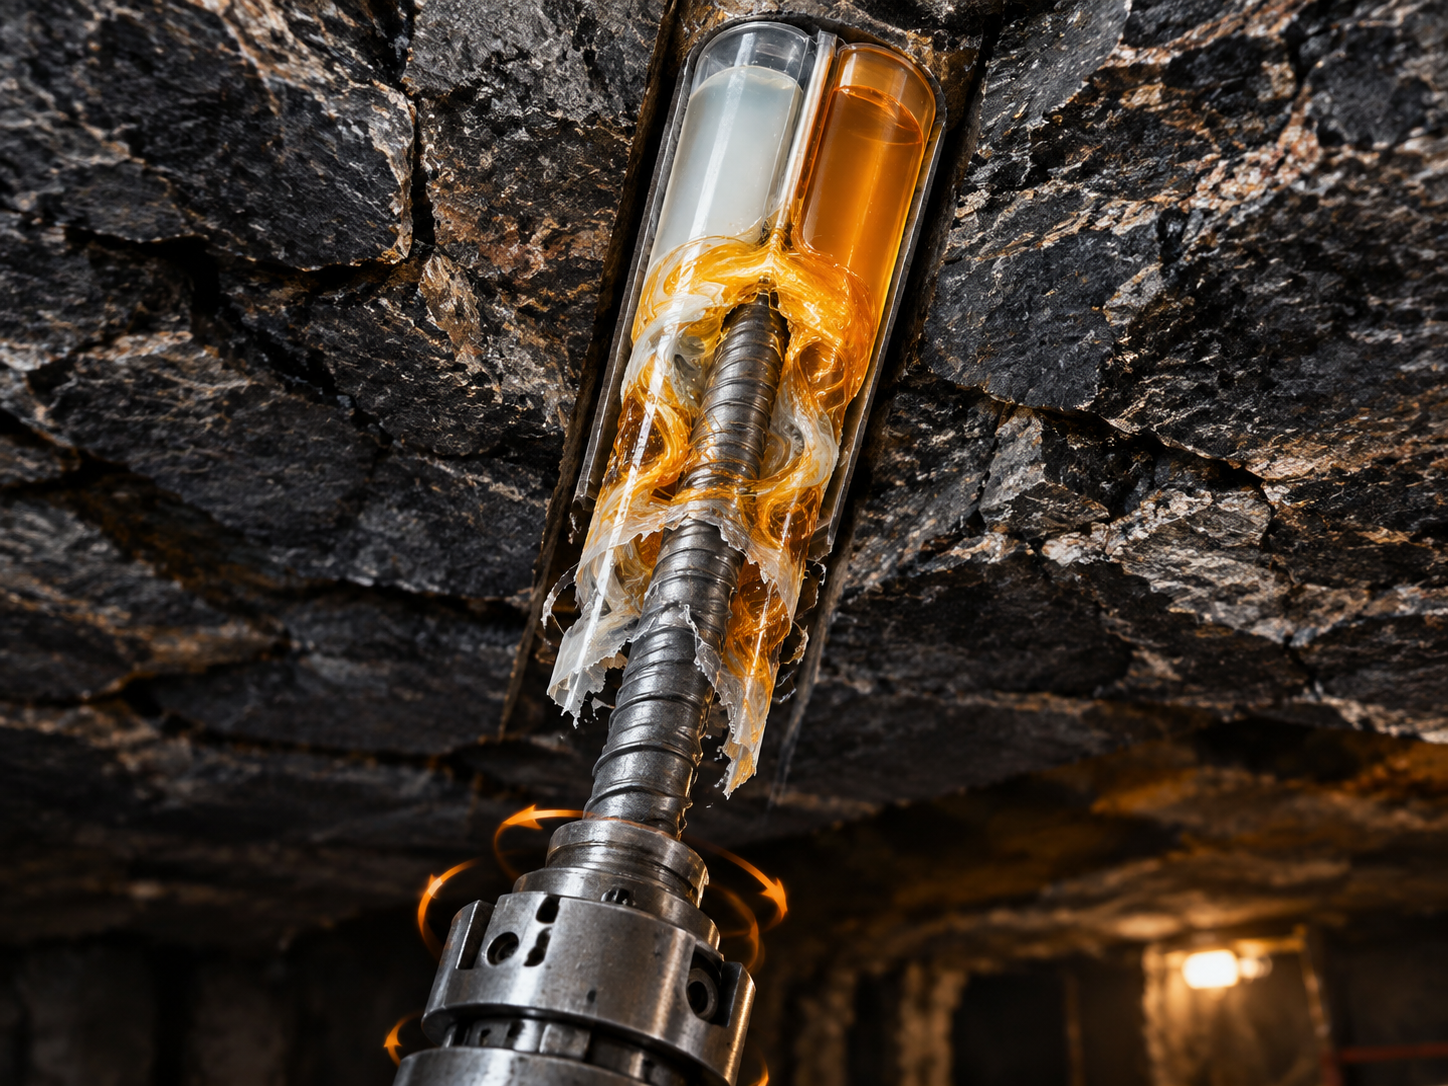
Un cartucho de resina de dos componentes mantiene la masilla de resina y el catalizador separados hasta la instalación. El perno debe romper el cartucho, triturar la película y mezclar los dos componentes mientras se mueve a través de la columna de resina. La reacción química transforma entonces el material mezclado en un sólido que transfiere carga.
Esa secuencia contiene varias etapas distintas, y la industria no siempre utiliza las etiquetas de manera consistente.
| Término | A qué se refiere | Qué no significa |
|---|---|---|
| Tiempo de giro | El período de rotación utilizado para mezclar la resina y el catalizador | Curado completo o permiso para cargar el perno |
| Tiempo de espera | El período mínimo sin perturbaciones después del mezclado antes de tensar o cargar | El tiempo requerido para desarrollar toda la resistencia a largo plazo |
| Tiempo de gel | El tiempo desde la mezcla hasta el inicio del endurecimiento | Un tiempo de instalación universal que se aplica a cada producto y temperatura |
Los fabricantes definen e informan estos valores de manera diferente. Un documento técnico de J-LOK establece que, generalmente, el tiempo de giro más el tiempo de espera es cercano al tiempo de gel. Describe el tiempo de giro como el tiempo necesario para lograr una mezcla completa a una rotación típica de la perforadora de 400 a 600 rpm.
Una hoja de datos de Minova Lokset proporciona valores específicos de giro y espera del producto. También advierte que los tiempos varían con la temperatura, las condiciones mineras, el equipo, el anillo orificio-perno, la edad de la cápsula y las condiciones de almacenamiento. Otra hoja de datos de Minova especifica un número mínimo de revoluciones para su cápsula particular, en lugar de tratar un número fijo de segundos como universal.
Esas diferencias no son una contradicción. Muestran por qué un tiempo copiado de una hoja de producto no se puede transferir a otro sistema.
El tiempo no es lo mismo que la energía de mezcla
El número de revoluciones importa tanto como el reloj. Un perno girado durante 15 segundos a 300 rpm hace aproximadamente 75 revoluciones. Los mismos 15 segundos a 600 rpm hacen aproximadamente 150 revoluciones. Si el mezclador es más lento, o el perno no avanza a través del cartucho como se esperaba, una instrucción basada solo en el tiempo puede no producir la misma mezcla.
Por eso, una especificación de instalación útil incluye el equipo, la velocidad de rotación, el empuje, el método de inserción y el punto en que comienza el período de giro. También debe indicar lo que el operador debe observar, como que el perno llegue al fondo del orificio y que el cartucho esté completamente perforado.
El giro insuficiente y el giro excesivo fallan de maneras diferentes
El giro insuficiente deja la resina y el catalizador incompletamente mezclados. El resultado puede ser bolsas blandas o sin mezclar, desarrollo deficiente de resistencia y adherencia incompleta. En un estudio de mina de roca dura, el 37,5% de las instalaciones registradas tenían giro insuficiente y el 62,5% tenían giro excesivo, mientras que los tiempos de espera registrados eran más cortos que el valor recomendado. El estudio atribuyó estas desviaciones a la práctica de instalación y señaló que tanto el mezclado temprano como el excesivo pueden afectar el resultado. Los porcentajes son específicos de esa mina y muestra, pero el mecanismo no lo es.
El giro excesivo puede continuar hasta la fase de gel. En lugar de mejorar la mezcla, la rotación puede perturbar la estructura de gel en desarrollo o romper físicamente la resina parcialmente fraguada. Una hoja de datos de Minova advierte que mezclar más allá del tiempo de giro recomendado y entrar en el tiempo de gel puede dañar el químico solidificante. La consecuencia exacta depende del producto, la temperatura y el momento, pero "más giro es más seguro" no es una regla válida.
El período de espera también es parte del proceso. Tensar o cargar el perno antes de que la resina haya desarrollado suficiente resistencia puede
Related News
Other news you might be interested in

Minería Profunda y Soporte de Túneles de Larga Vida Útil: Factores Clave para la Protección contra la Corrosión de Pernos de Roca y su Durabilidad a Largo Plazo
Un comprador puede recibir dos cotizaciones de "pernos de roca resistentes a la corrosión" y aun así no poder compararlas. Una puede referirse a una barra galvanizada. Otra puede incluir barras recubiertas de epoxi, acopladores sellados, cabezas de anclaje protegidas y una cubierta de lechada especificada. Ambas descripciones suenan protectoras, pero no cubren las mismas partes del sistema de soporte ni proporcionan el mismo tipo de evidencia.

Compatibilidad de Acopladores de Barra Roscada: Dibujos, Roscas y Evidencia de Pruebas Antes de Ordenar
Un acoplador de barra roscada puede parecer un manguito de acero sencillo con una rosca en cada extremo. En la práctica, la compatibilidad depende del sistema de barras, la disposición completa de la unión y la evidencia suministrada para el producto exacto. Un diámetro nominal coincidente no es suficiente. Acopladores de apariencia similar pueden utilizar diferentes formas de rosca, tolerancias, longitudes de acoplamiento o condiciones de material. También pueden servir para diferentes propósitos en un anclaje de pretensado, un empalme mecánico de refuerzo u otro conjunto portante de carga. Antes de aceptar una cotización, establezca qué conecta el acoplador, qué dibujos controlan la unión y qué demuestra realmente el informe de prueba. Estas verificaciones ayudan a los compradores a comparar ofertas sobre la misma base técnica.
Want to know more?
Get in touch with us for more information about our services and products.